
Fluorpolimēra PPA aizstāšana ir vairāk nekā tikai piedevu maiņa
Tā kā plēvju ražotāji izvērtē alternatīvas fluorpolimēru bāzes polimēru apstrādes palīglīdzekļiem, viens jautājums kļūst arvien svarīgāks:
Kā reālos ražošanas apstākļos var salīdzināt PPA bez PFAS ar esošo fluorpolimēra PPA?
Atbildi nevar balstīt tikai uz pievienoto devu vai pirmās pēc pārejas izveidotās plēves izskatu.
Apstrādes palīglīdzeklis darbojas pilnīgā ekstrūzijas sistēmā. Rezultātu var ietekmēt sveķu tips, plēves struktūra, citas piedevas, skrūves un presformas konstrukcija, jauda, kausēšanas temperatūra un lejupējās pārstrādes prasības.
Šī iemesla dēļfluorpolimēra PPA aizstāšana ar alternatīvu bez PFASjāuzskata par kontrolētu ražošanas līnijas maiņu.
Mērķis ir noteikt, vai kandidāts var izveidotstabils un atkārtojams ražošanas logsvienlaikus saglabājot nepieciešamo filmas kvalitāti.
Tas nozīmē, ka jāskatās ne tikai uz vienu parametru. Kausējuma plaisa, presformas uzkrāšanās, spiediena stabilitāte, plēves izskats, ražošanas zudumi un lejupējā konversija ir jāapsver kopā.
Sāciet ar stabilu ražošanas bāzes līniju
Pirms PPA maiņas esošie ražošanas apstākļi ir skaidri jādokumentē.
Bez uzticamas bāzes līnijas ir grūti noteikt, vai vēlāks uzlabojums vai pasliktināšanās rodas no potenciālās enerģijas palielināšanas (PPA) vai no normālām procesa izmaiņām.
Visatbilstošākā sākotnējā informācija ietver sveķu formulu, plēves struktūru, pašreizējo PPA un devu, galvenās piedevas, ekstrūzijas jaudu, kausēšanas temperatūru, spiediena apstākļus, plēves kvalitāti un tīrīšanas vēsturi.
| Apgabals | Svarīgākā informācija |
| Formulējums | Sveķu kategorijas, maisījuma attiecība, esošais PPA, deva un galvenās piedevas |
| Filma | Struktūras, slāņu attiecības, biezuma un kvalitātes prasības |
| Process | Izeja, kušanas temperatūra, spiediens, skrūves ātrums un dzesēšanas apstākļi |
| Aprīkojums | Ekstrūderis, presformas konfigurācija un filtrācijas stāvoklis |
| Ražošana | Metāllūžņi, tīrīšanas biežums, noraidītie ruļļi un lejupējās prasības |
Bāzes līnijai jāatspoguļo stabila ražošana, nevis viena iekārtas rādījums.
Svarīga ir arī procesa mainība. Piemēram, līdzīgs vidējais spiediens ne vienmēr nozīmē, ka process ir tikpat stabils, ja spiediena svārstības ievērojami palielinās.
Mērķis ir izveidot atsauces nosacījumus, ko vēlāk var salīdzināt ar kandidātu bez PFAS.
Atsevišķa pārslēgšanās no faktiskās PPA veiktspējas
Viena no visbiežāk sastopamajām problēmām aizvietošanas izmēģinājumos ir kandidāta pārāk agra novērtēšana.
Pēc formulas maiņas padeves sistēmā, skrūvē, sieta pakā, presformu kanālos vai iekārtu tukšajās zonās var palikt fluorpolimēra PPA atliekas.
Tā rezultātā pirmā pēc pārejas saražotā plēve var neatspoguļot PFAS nesaturošas PPA neatkarīgo veiktspēju.
Tāpēc noderīgs izmēģinājums nošķir trīs posmus:
Pārslēgšanās— iepriekšējā formulējuma vietā tiek mainīts iepriekšējais formulējums.
Kondicionēšana— jaunais PPA pārvietojas pa ekstrūzijas sistēmu un izveido savu apstrādes reakciju.
Stabila ražošana— process ir sasniedzis pietiekami atkārtojamu stāvokli salīdzināšanai.
Nav universāla kondicionēšanas laika.
Nepieciešamais periods var atšķirties atkarībā no aprīkojuma vēstures, presformas ģeometrijas, iepriekšējās PPA ķīmijas, sveķu sistēmas, devas, jaudas un apstrādes temperatūras.
Šī iemesla dēļ kondicionēšana jāmēra uz faktiskās ražošanas līnijas, nevis jāpieņem, ka tā ir iegūta no citas iekārtas vai formulas.
Izmēģinājuma komandai arī iepriekš jānosaka, kad pārejas materiāls tiks atmests un kad kandidātu dati tiks sākti uzskatīti par derīgiem ražošanas datiem.
Salīdziniet PFAS nesaturošu un fluorpolimēru PPA vietnē Matched Output First
Kad process ir stabilizējies, pirmā salīdzināšana jāveic pēc iespējas līdzīgākos darbības apstākļos.
Šajā posmā mērķis nav maksimāli palielināt ražu.
Tas ir, lai atbildētu uz vienkāršāku jautājumu:
Vai PPA bez PFAS var nodrošināt pašreizējās ražošanas prasības, vienlaikus saglabājot procesa stabilitāti un plēves kvalitāti?
Ja iespējams, sveķu formulējumam, plēves struktūrai, plēves biezumam, jaudai, skrūves ātrumam, kušanas temperatūrai, dzesēšanas un filtrācijas apstākļiem jāpaliek nemainīgiem.
Ja PPA tiek mainīts vienlaikus ar būtiskiem izvades un apstrādes apstākļu pielāgojumiem, kļūst grūti noteikt, kas izraisīja novēroto rezultātu.
Tāpēc lielākas jaudas testi jāveic atsevišķi, pēc tam, kad vispirms ir pierādīta stabila veiktspēja atsauces apstākļos.
Ir arī rūpīgi jāsalīdzina deva.
Tāds apgalvojums kā “1% pret 1%” var būt maldinošs, ja produktiem ir atšķirīgs aktīvais saturs, nesējvielas vai slāņu sadalījums.
Jo īpaši daudzslāņu plēvēm jābūt skaidram, vai deva attiecas uz visu plēves formulu, vienu konkrētu slāni, pamatmaisījuma pievienošanas ātrumu vai faktisko aktīvās apstrādes palīgvielas koncentrāciju.
Derīgam salīdzinājumam pirms secinājumu izdarīšanas ir jādefinē devas pamats.
Neuztveriet kausējuma plaisu, veidņu uzkrāšanos un spiedienu kā vienu un to pašu rezultātu
Labam PPA aizstāšanas izmēģinājumam vajadzētu izvairīties no ekstrūzijas veiktspējas samazināšanas līdz vienam redzamam vai skaitliskam indikatoram.
Kušanas lūzums
Kausējuma plaisa var izpausties kā haizivs āda, atkārtots raupjums, virsmas deformācija, nevienmērīgs spīdums vai neregulāras līnijas.
Tā vietā, lai reģistrētu tikai to, vai kausējuma plaisa ir “labāka” vai “sliktāka”, salīdzinājumā jāņem vērā defekta nopietnība, jauda, pie kuras defekts parādās, un laiks, kas nepieciešams, lai virsma sasniegtu pieņemamu stāvokli.
Standartizētas fotogrāfijas var palīdzēt vizuāli salīdzināt.
Jebkura būtiska temperatūras korekcija arī jāreģistrē, jo pati kušanas temperatūra var ietekmēt virsmas nestabilitāti, degradāciju, atdzišanu un plēves uzvedību lejup pa straumi.
Štata uzkrāšanās
Spiediena uzkrāšanās jānovērtē atsevišķi.
Gludāka plēve automātiski nenozīmē, ka presformas nogulsnes ir likvidētas.
Noderīgi novērojumi ietver nogulšņu pieaugumu, atrašanās vietu, pārnesi uz plēvi, tīrīšanas intervālu, ar tīrīšanu saistīto dīkstāvi un brāķus.
Tā kā matricas uzkrāšanos var ietekmēt arī sveķu degradācija, piesārņojums, filtrācija un piedevu mijiedarbība, tā jānovēro jēgpilna ražošanas perioda laikā, nevis jāvērtē pēc viena īsa cikla.
Spiediens un enerģija
Kušanas spiediens un motora slodze var sniegt noderīgu informāciju par apstrādes uzvedību, taču nevienu no tiem nevajadzētu interpretēt atsevišķi.
Piemēram, zemāks strāvas rādījums automātiski nenozīmē zemāku ražošanas enerģiju.
Ja energoefektivitāte ir daļa no izmēģinājuma mērķa, atbilstošāks rādītājs ir:
Īpatnējais enerģijas patēriņš = patērētā enerģija ÷ saražotās pieņemamās plēves kilogrami
Summapieņemama filmair svarīgāk nekā tikai nominālā jauda.
Filmas kvalitāte joprojām nosaka, vai nomaiņa darbojas
Apstrādes palīglīdzeklis var uzlabot ekstrūzijas īpašības, bet joprojām ietekmēt citu gatavās plēves specifikācijas daļu.
Iepakojuma pielietojumiem attiecīgās pārbaudes var ietvert necaurspīdīgumu, spīdumu, berzes koeficientu, bloķēšanos, blīvēšanu, drukas adhēziju, laminēšanu un tinuma uzvedību.
Rūpnieciskām vai tehniskām plēvēm var būt nepieciešama papildu mehāniskā vai izturības pārbaude.
Tāpēc precīzajam testēšanas plānam jāatbilst galalietotāja pielietojumam, nevis fiksētam universālam kontrolsarakstam.
Tas ir īpaši svarīgi, ja formula jau satur slīdēšanas līdzekli, pretbloķēšanas līdzekli, pigmentus, stabilizatorus vai pārstrādātu materiālu.
PPA nedarbojas neatkarīgi no pārējās piedevu paketes.
Arī lejupējai konvertēšanai vajadzētu palikt apstiprināšanas procesa sastāvdaļai.
Kandidātu, kas uzlabo ekstrūziju, bet rada nepieņemamu drukāšanas, laminēšanas vai blīvēšanas veiktspēju, nevar uzskatīt par veiksmīgu aizvietotāju.
No aizstāšanas izmēģinājuma līdz stabilam ražošanas periodam
Kontrolētam pētījumam galu galā vajadzētu atbildēt uz trim jautājumiem.
Pirmkārt, vai PPA bez PFAS var reproducēt nepieciešamos ražošanas apstākļus ar saskaņotu produkciju?
Otrkārt, vai šis stāvoklis var saglabāties stabils jēgpilnā ražošanas periodā?
Treškārt, vai procesu var vēl vairāk optimizēt, neizvirzot gatavo plēvi ārpus specifikācijas?
Praktisku novērtējumu var apkopot šādi:
| Skatuve | Galvenais mērķis |
| Sākotnējais līmenis | Definējiet pašreizējo stabilo ražošanas stāvokli |
| Pārslēgšana un kondicionēšana | Atdalīt atlikušo PPA ietekmi no kandidāta snieguma |
| Saskaņotas izvades salīdzinājums | Salīdziniet procesa stabilitāti un plēves kvalitāti |
| Ilgtermiņa novērtējums | Novērojiet kausējuma plaisu, presformas uzvedību un ražošanas zudumus |
| Lejupējā validācija | Apstipriniet drukāšanas, laminēšanas, aizzīmogošanas vai citas prasības |
| Izejas optimizācija | Palieliniet jaudu tikai pēc tam, kad ir panākta stabila veiktspēja |
| Atkārtojamība | Pirms regulāras ražošanas apstiprināšanas apstipriniet vēlamo stāvokli |
Ja PPA bez PFAS nodrošina lielāku jaudu, šī papildu jauda būtu jāuzskata par nozīmīgu tikai tad, ja filmas kvalitāte saglabājas pieņemama.
Tas pats princips attiecas uz zemāku spiedienu, samazinātu griezes momentu vai ilgākiem tīrīšanas intervāliem.
Katrs uzlabojums jāizvērtē kopējā ražošanas rezultāta kontekstā.
Tāpēc veiksmīgu nomaiņu nenosaka zemākais spiediena rādījums vai ātrākā kausējuma plaisas izzušana.
To nosaka stabils, atkārtojams ražošanas logs, kas atbilst nepieciešamajai filmas specifikācijai.
Kā SILIKE atbalsta PFAS nesaturošu PPA aizstāšanas izmēģinājumus
SILIKE SILIMER PFAS nesaturošo PPA portfelī ir gan silikona bāzes, gan silikona nesaturošas tehnoloģijas, kas pieejamas aktīvo piedevu un galveno maisījumu formātos plēvēm un citiem ekstrūzijas pielietojumiem. Produkta izvēle ir balstīta uz sveķu sistēmu, plēves struktūru, ekstrūzijas procesu, esošo PPA tehnoloģiju, piedevu iepakojumu, apstrādes apstākļiem un klientu prasībām.
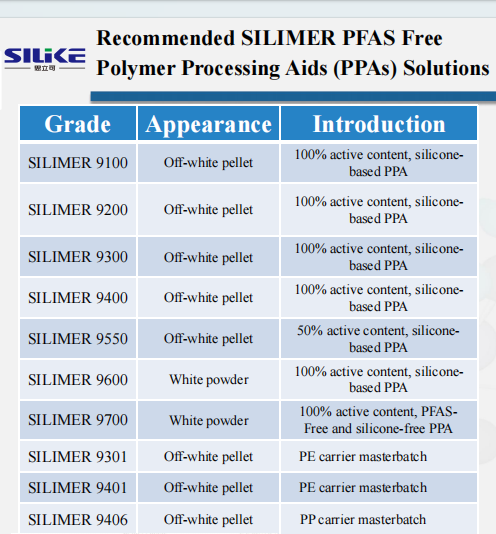
Lai veiktu atbilstošāku tehnisko novērtējumu, klienti var sniegt svarīgu informāciju par pielietojumu, piemēram, sveķu formulu, plēves struktūru, pašreizējo PPA un devu, ekstrūzijas jaudu, apstrādes temperatūru un galveno risināmo apstrādes problēmu.
Pamatojoties uz šiem nosacījumiem, SILIKE tehniskā komanda var ieteikt piemērotu PPA kandidātu bez PFAS un palīdzēt definēt kontrolētu ražošanas izmēģinājumu, lai noteiktu atbilstošu devu, kondicionēšanas reakciju un stabilu darbības logu.
Vai plānojat aizstāt fluorpolimēru PPA plēves ekstrūzijā?
Apspriediet savu formulu un apstrādes apstākļus ar SILIKE.
Tīmekļa vietne: www.siliketech.com
E-pasts: amy.wang@silike.cn
Bieži uzdotie jautājumi
Vai PFAS nesaturošs PPA var tieši aizstāt fluorpolimēra PPA tādā pašā devā?
Ne obligāti. Produkti var atšķirties pēc aktīvā satura, nesējvielas sveķiem un ieteicamā pievienošanas līmeņa. Devas jāsalīdzina, pamatojoties uz skaidri noteiktu pamatu, un tās jāapstiprina paredzētajā formulā.
Cik ilgs laiks nepieciešams PPA sagatavošanai bez PFAS?
Nav universāla kondicionēšanas laika. Iekārtu vēsture, iepriekšējā PPA, sveķi, dozēšana, jauda un matricas konstrukcija var ietekmēt to, cik ātri process sasniedz stabilu reakciju.
Vai pirmās salīdzināšanas laikā vajadzētu palielināt ražošanas apjomu?
Pirmais salīdzinājums ir noderīgāks, ja to veic reprezentatīvos saskaņotas jaudas apstākļos. Pēc tam, kad ir apstiprināta stabila veiktspēja un pieņemama filmas kvalitāte, jāveic lielākas jaudas pārbaude.
Secinājums
Fluorpolimēra PPA aizstāšana ar alternatīvu bez PFAS jāveic kā kontrolēts ekstrūzijas izmēģinājums, nevis vienkārša piedevu aizstāšana.
Novērtējums jāsāk ar stabilu bāzes līniju, atdalot pārslēgšanu un kondicionēšanu no pastāvīgas ražošanas un salīdzinot kandidātu atbilstošos darbības apstākļos.
Kausējuma plaisa, presformas uzkrāšanās, spiediena uzvedība, plēves kvalitāte un lejupējā konversija jānovērtē kā atsevišķas, bet saistītas ražošanas sistēmas daļas.
Visnoderīgākais rezultāts nav viens atsevišķs uzlabojums.
Tas irstabils, atkārtojams ražošanas logskas nodrošina pieņemamu filmu kvalitāti un atbalsta regulāru filmēšanu.
Publicēšanas laiks: 2026. gada 24. septembris


